TECHNOLOGIEN
SciTeeX ist auf Projekte spezialisiert, die folgende Technologien umfassen:
Mechanische Oberflächenvorbereitung
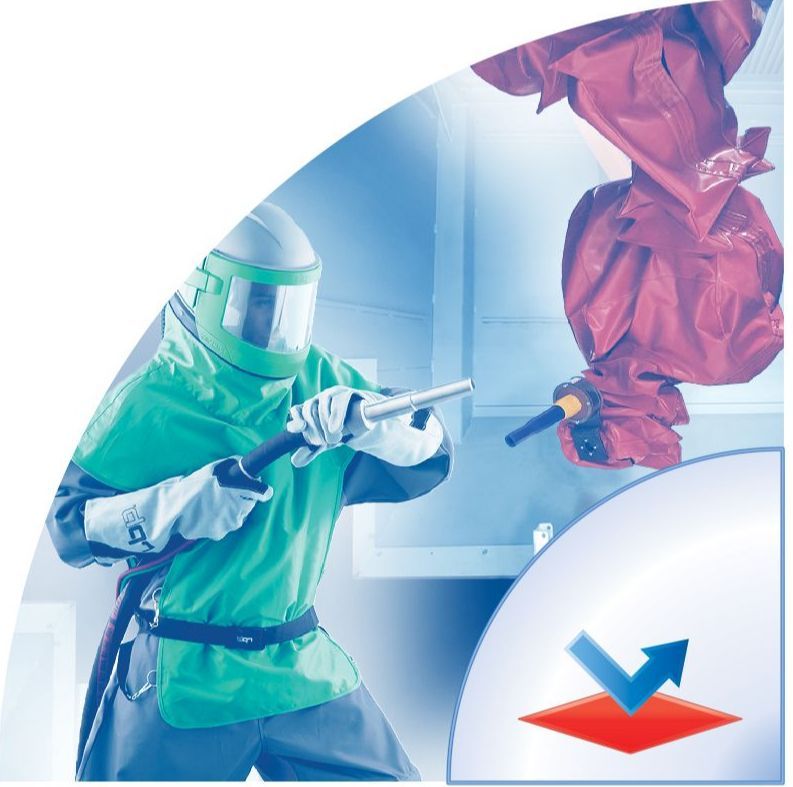
Die mechanische Oberflächenvorbereitung umfasst die Vorbereitung von Metalloberflächen für weitere Behandlungen wie Lackieren, Verzinken oder thermisches Metallspritzen. Die am häufigsten verwendete Methode ist die Strahlbehandlung, bei der Oberflächen mit einer definierten Rauheit gereinigt werden.
Bei der abrasiven Strahlbehandlung werden Strahlmittelpartikel mit hoher Geschwindigkeit auf die Oberfläche geschleudert, um diese zu reinigen, aufzurauen oder zu formen. Dabei werden Verunreinigungen wie Rost, Zunder oder alte Beschichtungen entfernt und eine definierte Oberflächenstruktur erzeugt, die die Haftung nachfolgender Beschichtungen verbessert und somit Haltbarkeit und Korrosionsbeständigkeit erhöht.
Dieser Prozess stellt sicher, dass die Oberfläche optimal vorbereitet ist, um eine effektive Verbindung mit Schutzbeschichtungen einzugehen und eine erhöhte Korrosionsbeständigkeit zu gewährleisten.
Es gibt zwei Haupttypen, deren Unterschied im Antriebsmechanismus liegt:
PNEUMATISCHES STRAHLEN
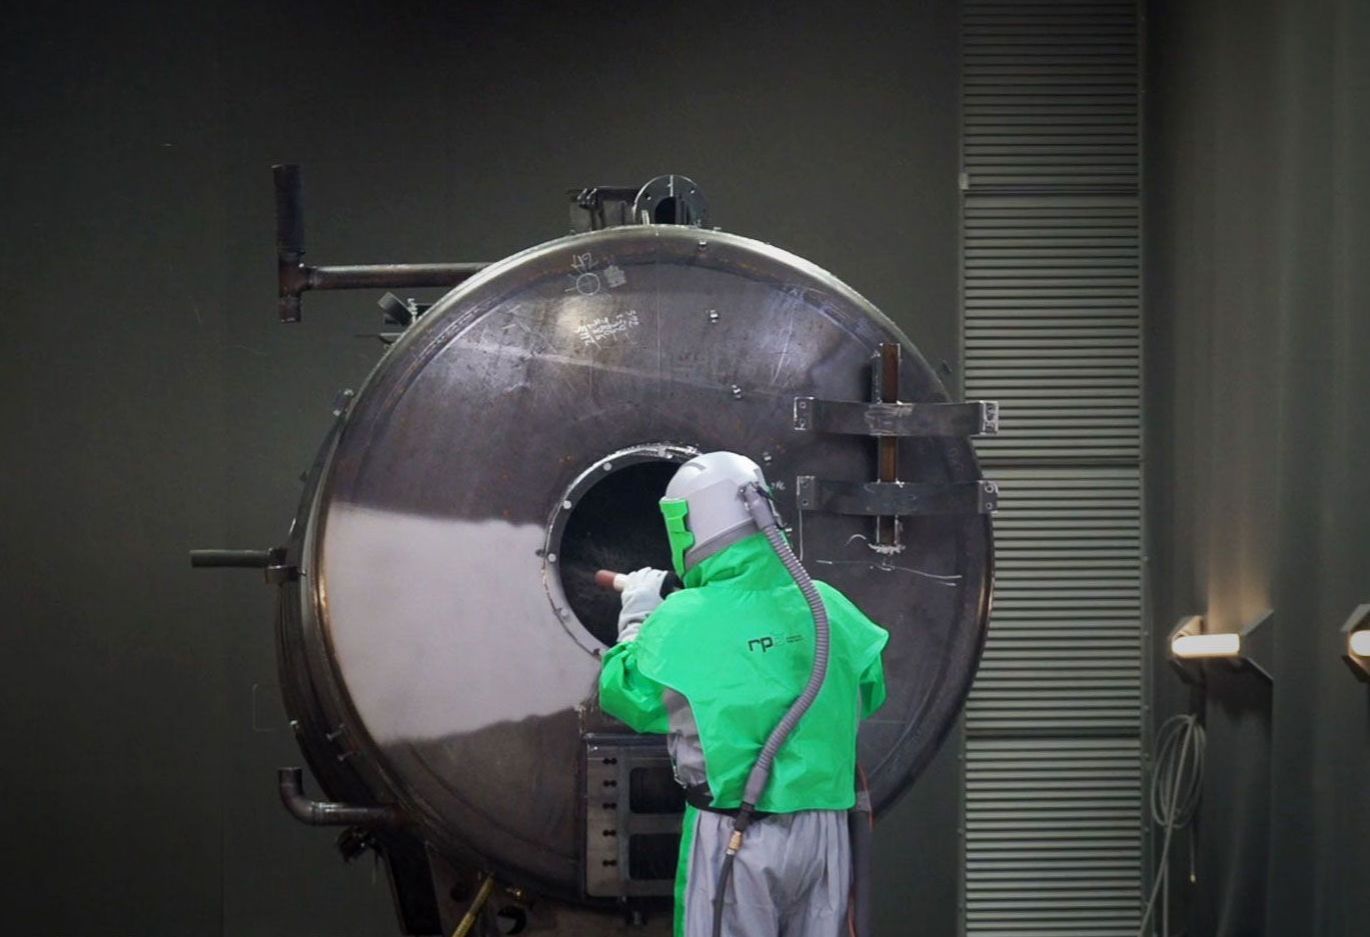
Beim pneumatischen Strahlen wird Strahlmittel mithilfe von Druckluft beschleunigt, was eine hohe Flexibilität und Kontrolle ermöglicht, insbesondere bei kleineren oder komplexen Oberflächen.
Pneumatische Strahlanlagen werden in Form von Strahlkabinen oder Strahlhallen eingesetzt, in denen das Strahlmittel durch Druckluft beschleunigt und über Düsen auf das Werkstück gerichtet wird.
Die Düsen können fest installiert, manuell bedient oder automatisch durch Manipulatoren oder Roboter gesteuert werden. Die Auswahl des Strahlmittels hängt von der jeweiligen Anwendung ab.
Die pneumatische Technik nutzt Druckluft als Energiequelle. Die dafür eingesetzten Anlagen umfassen Strahlkabinen und Strahlhallen.
TURBINENSTRAHLEN
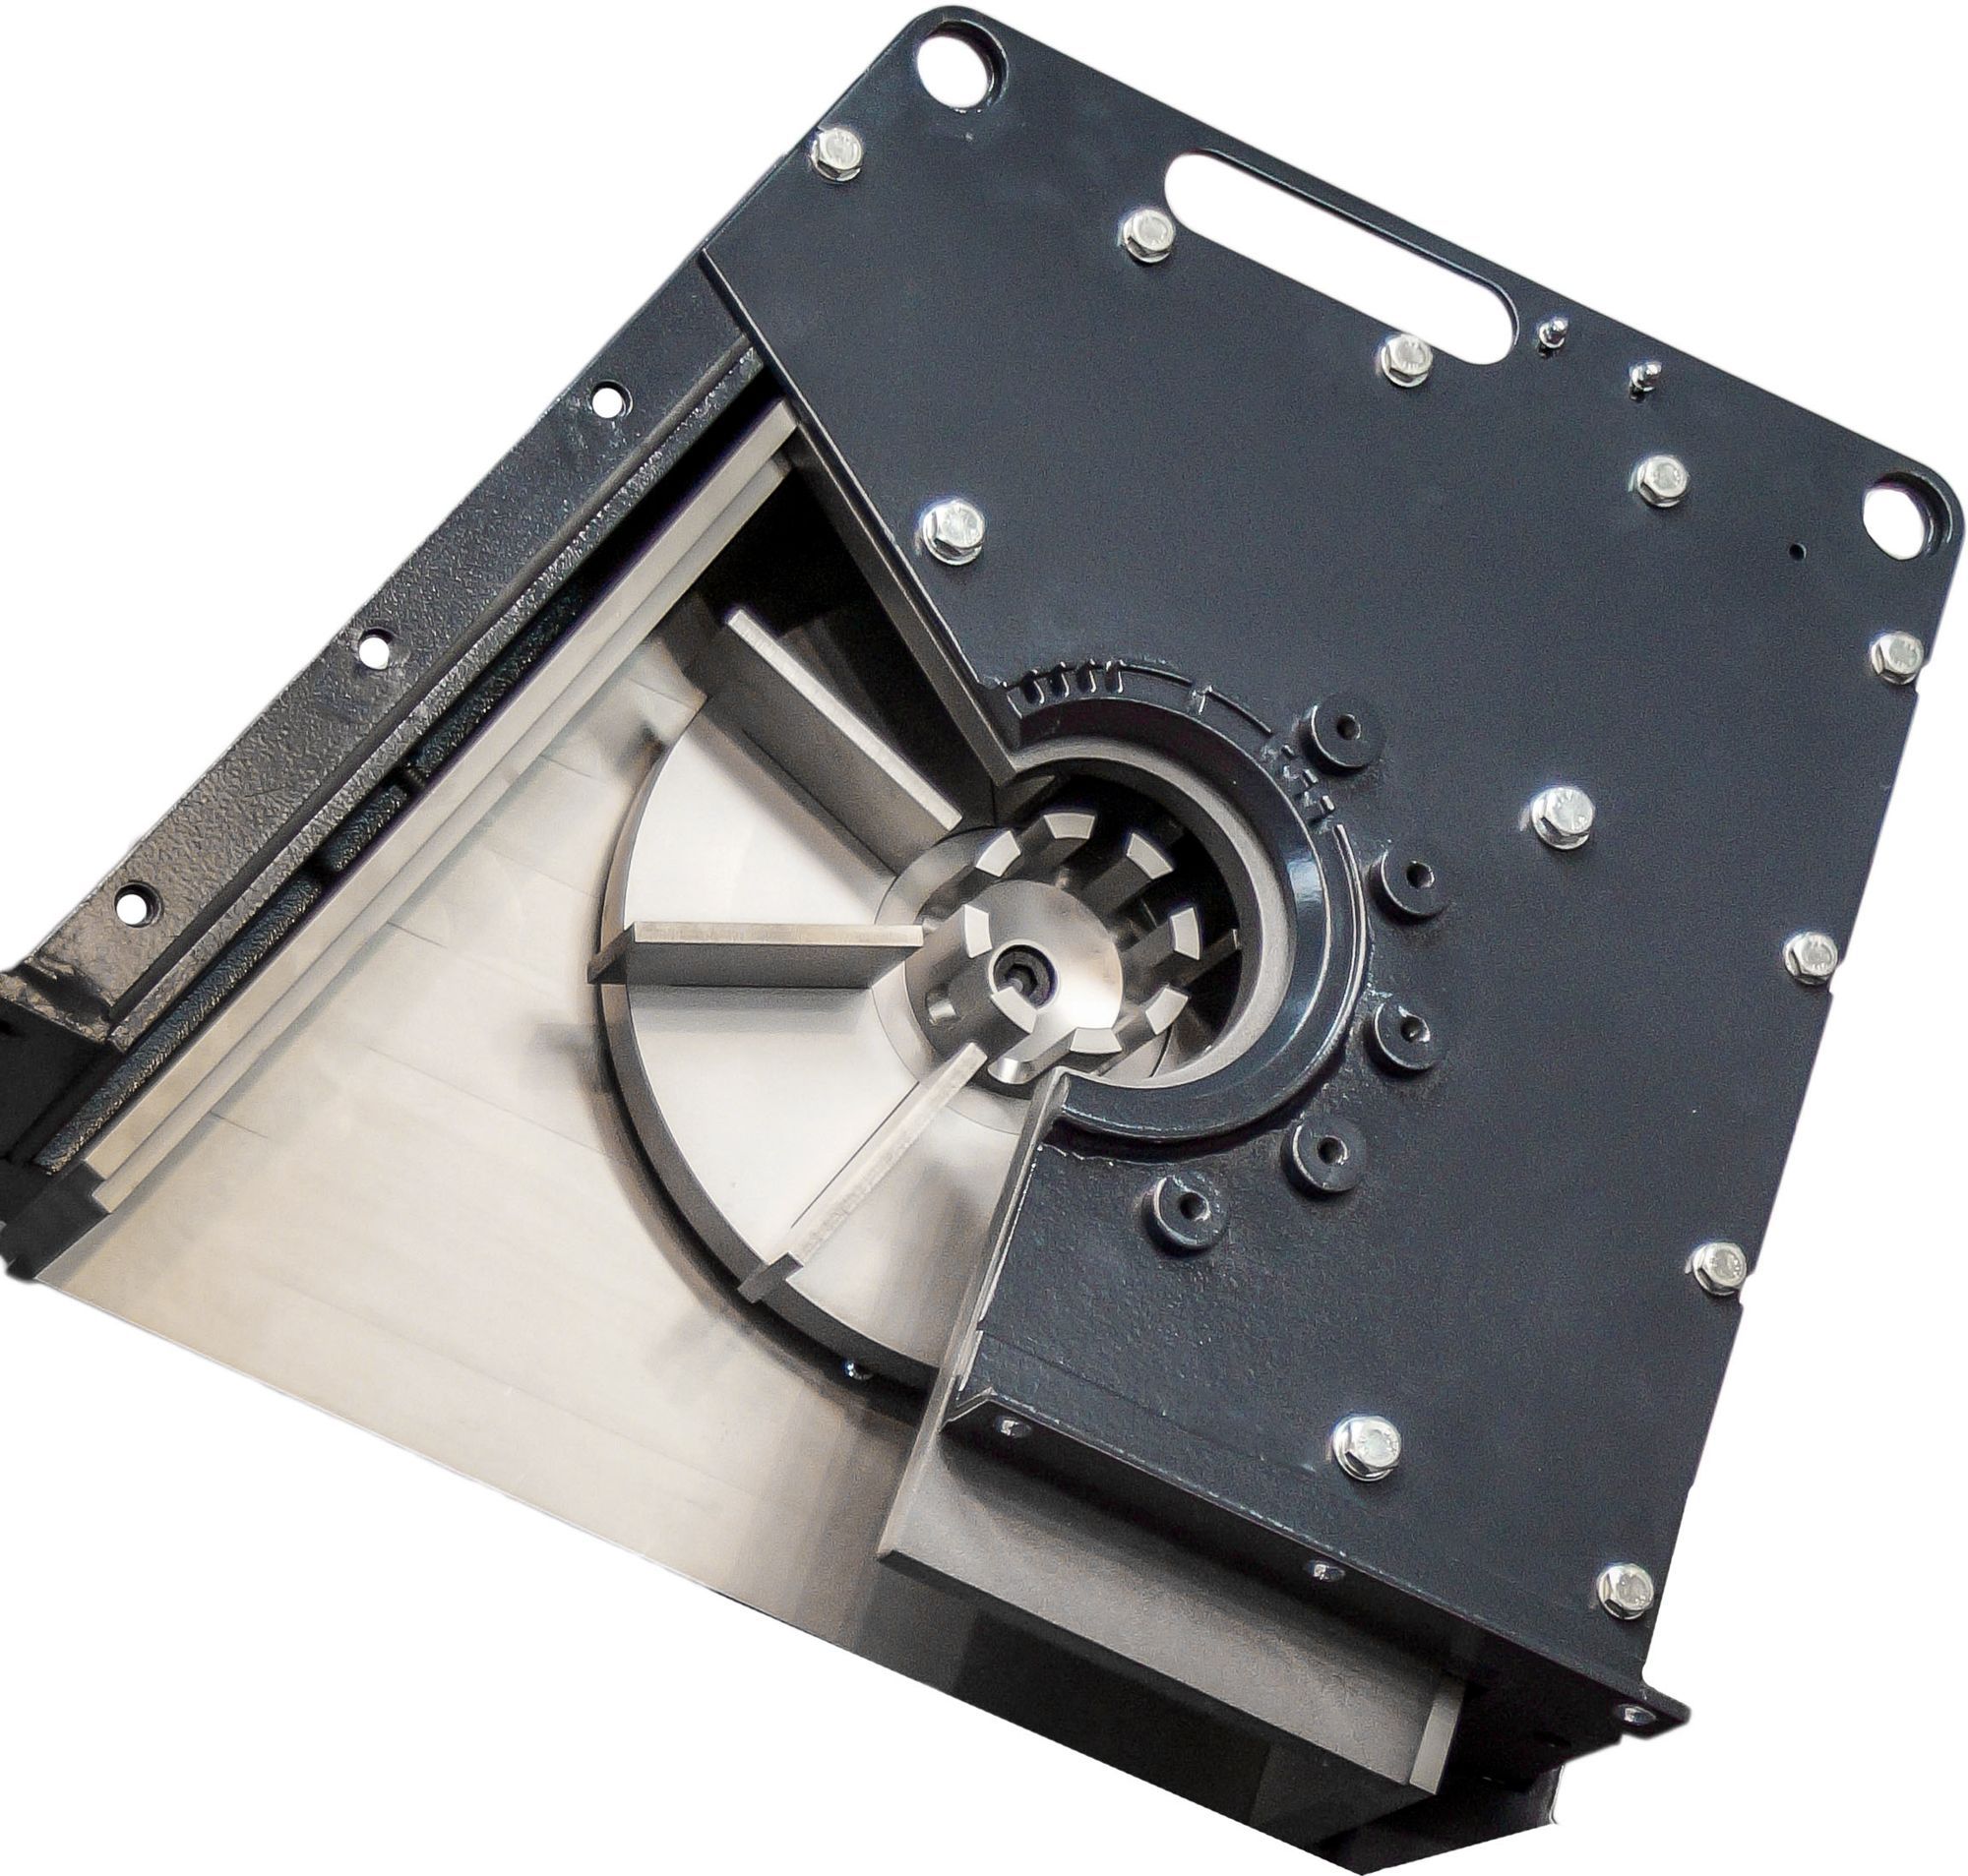
Beim Turbinenstrahlen werden Strahlmittelpartikel mit hoher Geschwindigkeit mittels rotierenden Wurfrades auf die Oberfläche geschleudert.
Die Turbine wandelt die Energie eines Elektromotors in kinetische Energie um, indem sie das Wurfrad rotieren lässt und so das Strahlmittel beschleunigt. Eine Turbine kann bis zu 600 kg Strahlmittel pro Minute fördern, bei einer Energieeffizienz von etwa 20 kg/min pro kW.
Die Zentrifugalkraft des Wurfrades schleudert das Strahlmittel auf die Oberfläche und reinigt, raut oder formt diese effektiv. Aufgrund der hohen Effizienz eignet sich dieses Verfahren besonders für großvolumige Produktionsprozesse.
Die Art des Werkstücktransports bestimmt häufig den Maschinentyp. Möglich sind Einzelbeladungsanlagen wie Haken- oder Tischanlagen sowie Durchlaufanlagen mit Rollenbahnen, Drahtgurtförderern, Hängebahnsystemen oder Wagen.
LONGER DURABILITY
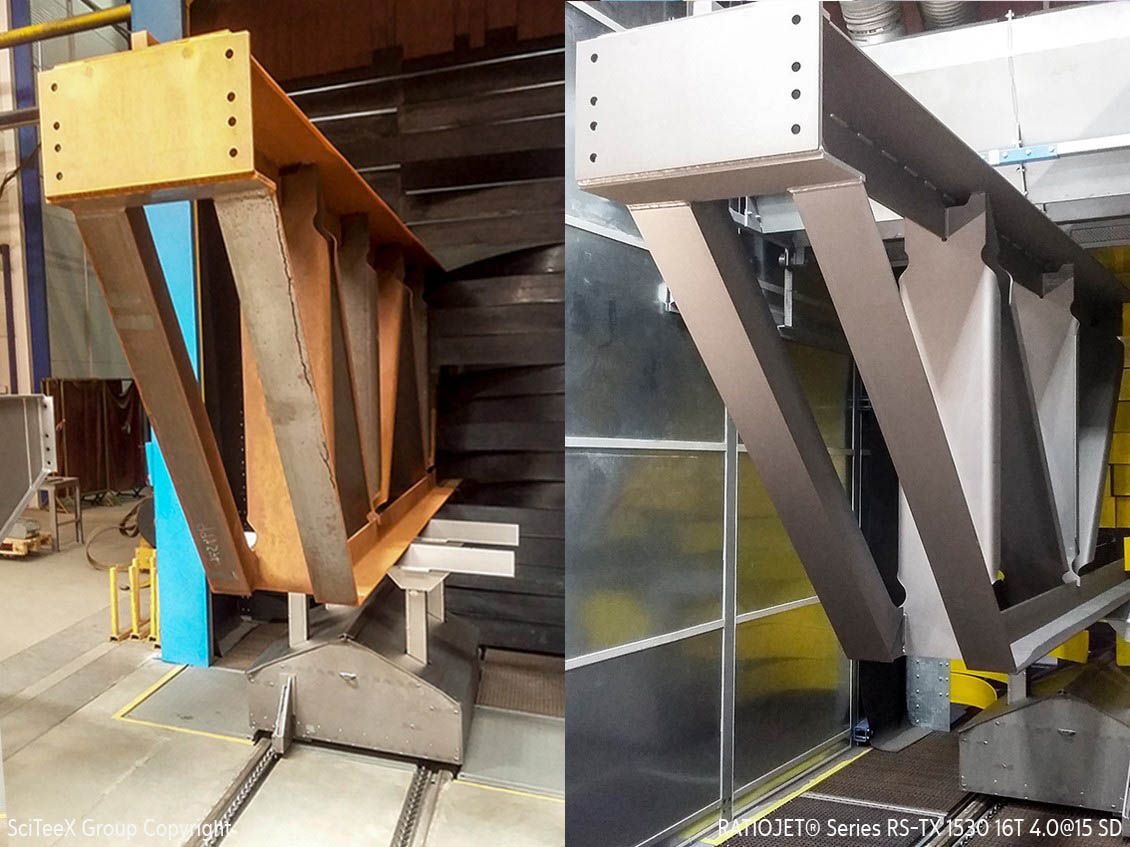
Die korrekte Vorbereitung der Werkstückoberfläche vor dem Aufbringen einer Schutz- oder Deckbeschichtung ist entscheidend für eine lange Lebensdauer. Eine unsachgemäße Oberflächenvorbehandlung kann zahlreiche negative Folgen haben, darunter eine verminderte Haftung der Beschichtung auf dem Substrat, eine geringere Oberflächenqualität oder Korrosion unter der Beschichtung.
Chemische Oberflächenvorbereitung
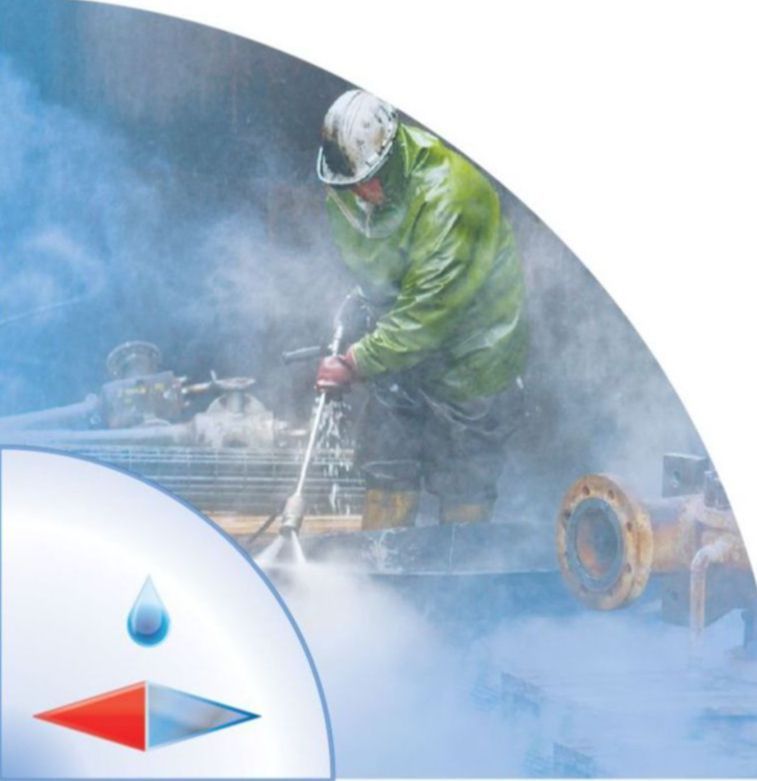
Die chemische Oberflächenvorbereitung ist ein wichtiger Schritt im Korrosionsschutz und beeinflusst sowohl die Qualität der nachfolgenden technologischen Prozesse als auch die Eigenschaften der finalen Beschichtung.
Je nach Anforderungen können lösungsmittelbasierte oder wasserbasierte Präparate eingesetzt werden.
Im Produktionsprozess kann die chemische Oberflächenvorbereitung als Prozessschritt eingesetzt werden, beispielsweise bei Zwischenreinigungen, beim Entfernen von Schutzmitteln, bei Vorreinigungen vor der Beschichtung oder bei Betriebs- und Wartungsreinigungen.
Zu den Verfahren der chemischen Oberflächenvorbereitung gehören Waschen und Entfetten (mit oder ohne Phosphatierung), Beizen sowie das Entfernen von Lackschichten.
Metallische Beschichtungen
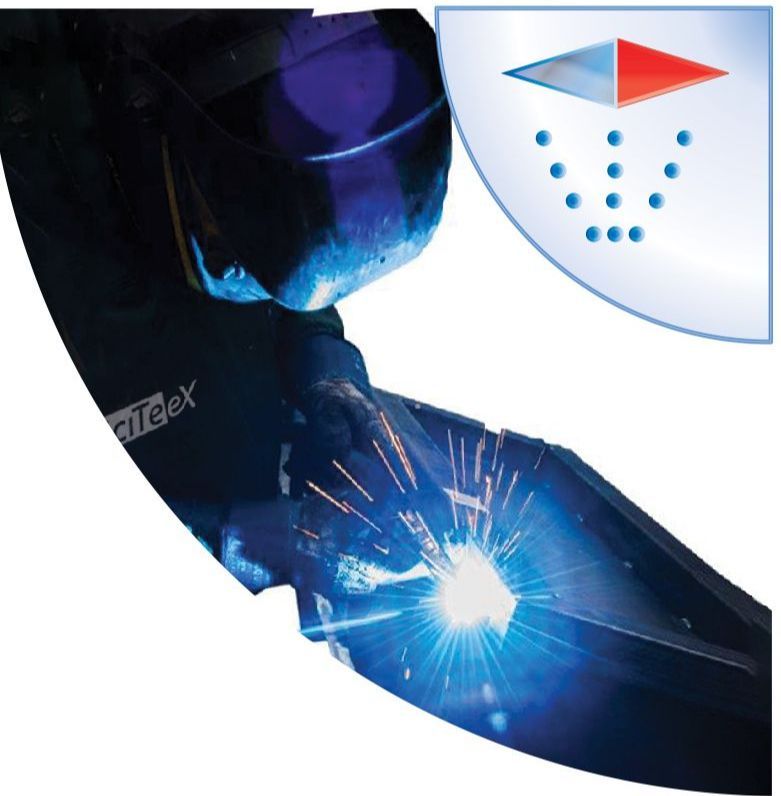
Thermisches Spritzen ist ein Verfahren, bei dem Beschichtungsmaterial im plastischen oder geschmolzenen Zustand auf eine korrekt vorbereitete Oberfläche aufgetragen wird, um eine schützende oder funktionale Beschichtung zu erzeugen.
Im Stahlbau wird das thermische Spritzen unter anderem eingesetzt, um die Korrosionsbeständigkeit zu erhöhen, mechanische Eigenschaften zu verbessern oder dekorative Effekte zu erzielen.
Je nach Verfahren, Material und Prozessbedingungen entstehen unterschiedliche Bindungsarten zwischen Beschichtung und Substrat – Adhäsion, mechanische Verankerung in Oberflächenunregelmäßigkeiten oder Diffusion. Die Art dieser Bindungen bestimmt die Haftfestigkeit der Beschichtung. Im Gegensatz zu Schweißverfahren kommt es beim thermischen Spritzen nicht zum Aufschmelzen oder Vermischen mit dem Grundmaterial.
SciTeeX bietet Lösungen für thermisches Spritzen mit verschiedenen Verfahren.
Stahl ist besonders anfällig für Korrosion, vor allem in feuchten, Offshore- oder industriellen Umgebungen. Thermisches Spritzen mit Zink oder Aluminium ist eine weit verbreitete Methode zum Schutz von Stahlkonstruktionen vor Korrosion. Die Zinkschicht sorgt für kathodischen Schutz und verlängert die Lebensdauer der Konstruktion erheblich.
Durch thermisches Spritzen aufgebrachte Metallbeschichtungen können zudem die Beständigkeit gegen Verschleiß, Ermüdung und thermische Belastung erhöhen, was insbesondere bei stark beanspruchten Bauteilen wichtig ist.
Das Verfahren kann auch zur Reparatur beschädigter oder verschlissener Stahlkomponenten eingesetzt werden. Beispielsweise können Antriebswellen oder Lagerflächen durch Spritzen wieder aufgebaut werden, wodurch ein kostspieliger Austausch kompletter Bauteile vermieden wird.
Einige durch thermisches Spritzen aufgebrachte Beschichtungen, beispielsweise keramische Beschichtungen, besitzen isolierende Eigenschaften und sind besonders geeignet für Anwendungen bei hohen Temperaturen oder in aggressiven chemischen Umgebungen.
Organische Beschichtungen
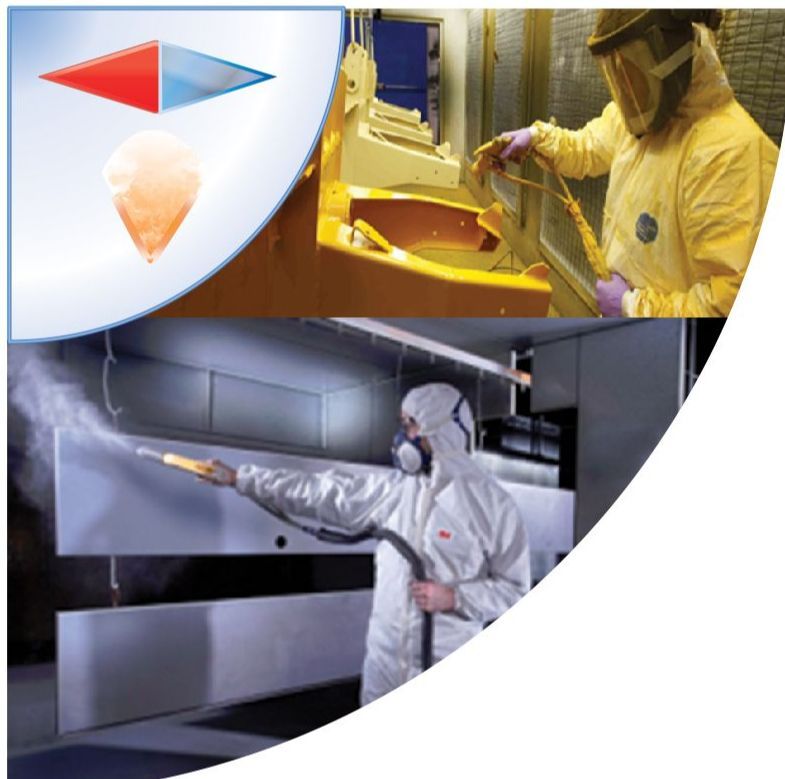
Bei der weltweiten Produktion organischer Beschichtungen entfällt der größte Anteil auf Lackprodukte – also flüssige, pulverförmige oder pastöse Beschichtungsstoffe. Diese werden in einer dünnen Schicht auf das Substrat aufgetragen und anschließend zu einer Beschichtung mit schützenden, dekorativen oder funktionalen Eigenschaften umgewandelt.
Je nach Herstellungsverfahren unterscheidet man lufttrocknende, physikalisch trocknende, chemisch härtende und thermisch härtende Beschichtungen.
Voraussetzung für eine hochwertige und langlebige Beschichtung ist die Einhaltung der technologischen Vorgaben und Anforderungen des Beschichtungsstoffherstellers. Dazu gehören unter anderem die klimatischen Bedingungen am Applikationsort, der Zustand und Typ der eingesetzten Anlagen sowie das Fachwissen und die Erfahrung des Bedienpersonals.